Yazar: Dany Huang, Ph.D.
CEO ve Ar-Ge Lideri, TOB New Energy
LinkedIn'de Dr. Huang ile bağlantı kurun
Yönetici Özeti ve Temel Çıkarımlar
Elektrot kaplamanın laboratuvar tezgahından pilot hattına ölçeklendirilmesi, kimya darboğaz haline gelmeden çok önce beş mühendislik değişkeninde başarısız oluyor: kaplama yöntemleri arasındaki kesme hızı uyumsuzluğu, aralıklı kaplama kontrolü, kurutma fırını kapasitesi, ağ işleme ve hat içi tekdüzelik metrolojisi. Temel kural: Doktor bıçağında 0,5 m/dak hızla çalışan bir reçete, yalnızca hızın arttırılmasıyla 20 m/dak hızla üretim kalıbına aktarılmaz.
- Slot kalıplı kaplama, ıslak filmi kapalı bir sistemden, ağ hızından ve rulo geometrisinden bağımsız olarak önceden ölçtüğü için pilot ölçekte laboratuvar yöntemlerinin yerini alır.
- Aralıklı kaplama, aktarımın en zor adımıdır: başlatma/durdurma kontrolü, ıslak kenar efektleri ve ilerleme/kuyruk uzunluğu, pompa tarafından değil, kalıp dudak geometrisi ve geri dönüş senkronizasyonu tarafından yönetilir.
- Kurutma fırını uzunluğu satın almadan önce hesaplanabilir: fırın uzunluğu ≈ (solvent alan yükü × hat hızı) / kurutma akısı, ≈18 m'de 5 m/dak NMP katot hattı için işlenmiş bir örnekle.
- Kapalı döngü geri bildirimli satır içi alan ağırlığı ölçümü, pilot verilerini laboratuvar verilerinden ayıran şeydir-bu olmadan, kalınlık sapması makara kaplandıktan saatler sonra keşfedilir.
Laboratuvar ölçekli bir kaplama çubuğu, 150 µm'lik mükemmel bir ıslak film üretir. Tarif doğrulandı. Hücre verileri mükemmel. Pilot hat sipariş edilir, kurulur ve ilk makaradan kenar boncukları, çizgiler ve kurumuş solvent kokusu çıkar. Kaplama makinesi bozuk değil. Süreç varsayımları şunlardı.
Kaplamanın ölçeğini büyütme, laboratuvarda hiçbir zaman ortaya çıkmayan arıza modlarıyla başlı başına bir disiplindir çünkü laboratuvar hiçbir zaman bir pilot hattın hızlarına, genişliklerine, solvent yüklerine ve gerilim rejimlerine ulaşamaz. Neredeyse her ölçek büyütme başarısızlığının nedeni beş zorluktur. Her birinin bilinen bir mühendislik cevabı vardır.
|
|
|
|
| Ar-Ge ve Laboratuvar Kaplamaları | Transfer Kaplama | Yuva-Kalıp Kaplama |


1. Zorluk: Laboratuvar ve Üretim Kaplamaları Arasındaki Kesme Hızı Uyumsuzluğu
Bir laboratuvar kaplama çubuğu veya doktor bıçağı, bulamacı 10–100 s⁻¹ kesme hızlarında uygular. 250 µm boşluklu, 20 m/dakika üretim slot kalıbı, 1.000–3.000 s⁻¹ duvar kesme hızları üretir. Akü bulamacı kesmeyle incelmektedir; bu iki kayma rejimindeki viskozitesi büyüklük sırasına göre farklılık gösterebilir.
Sonuç olarak laboratuvar kaplaması için optimum bulamaç formülasyonu, üretim kaplaması için nadiren optimumdur. Katıları düşük kesmede tutacak şekilde ayarlanmış bir bulamaç, yüksek kesmede çizgi oluşturabilir. Bir kalıptan güzelce akan bulamaç laboratuvarın statik karıştırma kabına yerleşebilir. Formülasyonun, değişmeden taşınmadan, üretim kesme hızına göre yeniden doğrulanması gerekir.
Mühendisliğin cevabı, ölçeklendirmeden önce tam akış eğrisini-kayma hızı taraması boyunca viskoziteyi- karakterize etmek ve amaçlanan üretim kayma rejimiyle eşleşen kaplama yöntemini seçmektir. Önceden ölçülmüş kapalı akışıyla yarık kalıp kaplama, ıslak film kalınlığının rulo aralığı ve bıçak kuvveti yerine akış hızı ve ağ hızına göre ayarlandığı tek yöntemdir; bu da onu akü elektrotları için varsayılan ölçek büyütme platformu haline getirir.
Zorluk 2: Sürekli ve Aralıklı Kaplama Kontrolü
Çoğu üretim elektrotu sürekli olarak kaplanmaz. Prizmatik ve torba elektrotlar, tırnakların kaynaklandığı kaplanmamış akım toplayıcı bölgelerle ayrılan aralıklı kaplama-kaplamalı bölgeler gerektirir. Kaplanmış ve kaplanmamış bölgeler arasındaki geçiş bölgeleri, ölçek büyütme kalitesinin kazanıldığı veya kaybedildiği yerlerdir.
Aralıklı kaplamada üç arıza modu hakimdir:
Islak kenarlı boncuk.Kaplanmış her şeridin başında ve sonunda akış cephesi, kararlı durumdan farklı davranır. Sonuç, ön ve arka kenarlarda alan yükünü yüzde birkaç oranında aşırı kurutan veya kaydıran daha kalın bir boncuktur. Bunu kontrol etmek, kaplama pompasının ve yedek silindirin tam olarak senkronize bir şekilde başlatılmasını/durdurulmasını ve bekleme sürelerinin kalıbın iç hacmine göre ayarlanmasını gerektirir.
Kurşun ve kuyruk uzunluğu.Kaplanmış şerit hedef uzunluğu milimetre aşar veya altına atar. Yüksek hacimli üretimde her şeritte 3 mm'lik bir aşma, milyonlarca metre boyunca malzeme israfına neden olur; 3 mm'lik bir alt vuruş, hücre içinde kapasiteyi azaltan çıplak bölgeler oluşturur.
Kenar tanımı.Transfer kaplayıcıyla aralıklı kaplama temelde sınırlıdır-transfer rulosu kaldırılabilir, ancak kaplama çözümü rulo kenarını ıslatmaya devam ederek lekeli bir geçiş oluşturur. Yarık kalıp kaplaması aralıklı çalışmayı temiz bir şekilde gerçekleştirir çünkü kalıp dudağı komut üzerine akışı kapatır ve kalıp, kalan damlayı yakalamak için yedek rulodaki bir vakum oluğu üzerine konumlandırılabilir.
Kese veya prizmatik elektrot üretmeyi amaçlayan herhangi bir pilot hat için aralıklı kapasite, sonradan akla gelen bir düşünce değil, birinci sınıf bir gereklilik olarak belirtilmelidir. Tam olarak burası birpil yuvası kalıp kaplama makinesiaralıklı kaplama için servo senkronize pompa ve arka rulo kontrolü ile özelliklerini kazanır.
Zorluk 3: Kurutma Fırını Tasarımı ve Uzunluk Hesaplaması
Fırın çoğu pilot hattının sessizce başarısız olduğu yerdir. Laboratuar kaplamaları sıcak bir plaka veya küçük bir konveksiyon fırını altında dakikalar içinde kurur. Bir pilot hat, ağı 2-10 m/dakika hızla hareket ettirir ve bir metre ağ başına solvent yükü çok daha yüksektir.
Kuruma uzunluğu bir tahmin değildir. Çözücü kütle dengesinden şu sonuç çıkar:
L_fırın=(m_solv × v) / q
Nerede:
- L_oven=gerekli fırın uzunluğu (m)
- m_solv=ıslak ağ üzerindeki solvent alan yükü (g/m²)
- v=hat hızı (m/dak)
- q=pratik kurutma akışı (dakikada fırın zemin alanının m²'si başına g solvent)
Solvent alan yükü kaplama tarifinden elde edilir:
m_solv=D × (1 − S) / S
Burada D kuru kaplamanın alan ağırlığıdır (g/m²) ve S bulamacın katı madde fraksiyonudur.
Çalışılan örnek - NMC katot, NMP çözücüsü:
- Kuru yükleme D=180 g/m²
- Katı madde fraksiyonu S=0.55
- Hat hızı v=5 m/dak
- m_solv=180 × (1 − 0,55)/0.55=147 g/m²
- NMP için pratik kurutma akısı q ≈ 35–45 g/m²·dak (NMP 202 derecede kaynar ve yüksek sıcaklık bölgelerine ihtiyaç duyar)
- L_fırın=(147 × 5) / 40 ≈ 18,4 m
Bu nedenle 5 m/dak'lık bir pilot NMP katot hattı, bölgeli sıcaklık kontrolü ve solvent egzoz geri kazanımına sahip yaklaşık 18-20 m'lik bir fırına ihtiyaç duyar. Su bazlı bulamaçlar farklıdır: suyun gizli ısısı NMP'ninkinin yaklaşık 2,3 katıdır, ancak su daha düşük sıcaklıklarda daha yüksek konvektif hava hızıyla uzaklaştırılabilir. Sulu hatlar tipik olarak 20–35 g/m²·dakikalık bir akışa ve dolayısıyla benzer veya daha uzun fırınlara ihtiyaç duyar.
Kurutma Referans Tablosu (5 m/dk pilot hattı için tipik değerler)
| Bulamaç Sistemi | Kuru Yükleme (g/m²) | Katılar (%) | Solvent Yükü (g/m²) | Pratik Akı (g/m²·dak) | Tahmini Fırın Uzunluğu (m) |
|---|---|---|---|---|---|
| NMC katot / NMP | 180 | 55 | 147 | 40 | ≈18 |
| LFP katot / NMP | 200 | 60 | 133 | 40 | ≈17 |
| Grafit anot / su | 120 | 48 | 130 | 28 | ≈23 |
| NMC katot / su | 150 | 50 | 150 | 28 | ≈27 |
Fırının imar edilmesi uzunluk kadar önemlidir. Minimum iki bölge standarttır: yüzeyde soyulma ve kabarmayı önlemek için solventi yavaşça uzaklaştıran daha düşük sıcaklıktaki bir giriş bölgesi (50-80 derece) ve kurumayı tamamlayan yüksek sıcaklıklı bir bölge (su için 110-150 derece, NMP için 140-200 derece). Giriş bölgesi kabuklanması-aşağıdaki solvent kaçmadan önce üst yüzeyin kuruyup sızdırmaz hale gelmesi-tek bölgeli bir fırının pilot hızda oluşturduğu klasik kusurdur.
Mühendislik Anlayışı:
Bir fırın sipariş etmeden önce kütle dengesi hesaplamasını gerçek tarifiniz ve hedef hızınızla çalıştırın. Ekipman ihalelerinde gördüğümüz en yaygın ölçek büyütme hatası, üretim solvent akışı yerine laboratuvarın kurutma sıcaklığına göre belirlenen fırındır. Küçük boyutlu bir fırın, pilot hattın tüm amacını ortadan kaldıran bir hız düşüşüne neden olur. TOB New Energy'nin mühendislik ekibi, bu hesaplamayı her pilot kaplama hattı teklifi için müşterinin kuru yüklemesini, katı içeriğini ve hedef hat hızını kullanarak gerçekleştirir.
Zorluk 4: Geniş Ölçekte Web İşleme ve Gerginlik Kontrolü
Laboratuar kaplaması bir folyo tabakasını elle tutar. Pilot kaplama, sürekli bir ağı gerilim altında çalıştırır ve fizik tamamen değişir.
- Gerilim eşitliği.Bakır ve alüminyum folyo elastik olarak gerilir. Ağ genişliği boyunca eşit olmayan gerilim, kaplama konumunu folyo kenarına göre kaydıran kırışıklıklara, torbalanmalara ve yanal gezinmeye (ağ izleme hataları) neden olur. Pilotların çözme, kaplama, kurutma ve geri sarma bölgelerinde genellikle yük hücresi kontrollü dansçı ruloları aracılığıyla ±%2 oranında gerilim kontrolüne ihtiyacı vardır.
- Folyo kusurları ve ekleme işlemleri.Pilot makaralar birbirine eklenmiştir. Kötü yönetilen bir ekleme, yerel kalınlığı iki katına çıkarabilir ve kaplama boşluğu veya ağ kopması yaratabilir. Otomatik ekleme algılama ve ekleme geçişinde kaplama kafasını kaldırma standart bir pilot özelliktir.
- Kurutma bölgesi gerilimi.Ağ fırından geçerken solventin buharlaşması ve ısınması, ağın modülünü ve nem içeriğini değiştirir, bu da gerilimi değiştirir. Yüzer ağlı fırınlar ve hava yüzdürmeli kurutucular, fırın gerilimini proses geriliminden ayırır; Rulo destekli fırınlar, ağın genişlemesine göre ayarlanmalıdır.
Bunların hiçbiri laboratuvarda görünmüyor. Bunlar pilot çalışmanın ilk 100 m'sinde ortaya çıkar ve ölçek büyütme raporlarındaki "açıklanamayan" kusurların büyük bir kısmını oluştururlar.
Zorluk 5: Hat İçi Tekdüzelik ve Alansal Kütle Kontrolü
Laboratuar kaplanmış bir numuneyi kuruduktan sonra bir mikrometre ile ölçer. Bir pilot hattın kaplamayı çalışırken her metrede ölçmesi ve süreci gerçek zamanlı olarak düzeltmesi gerekir.
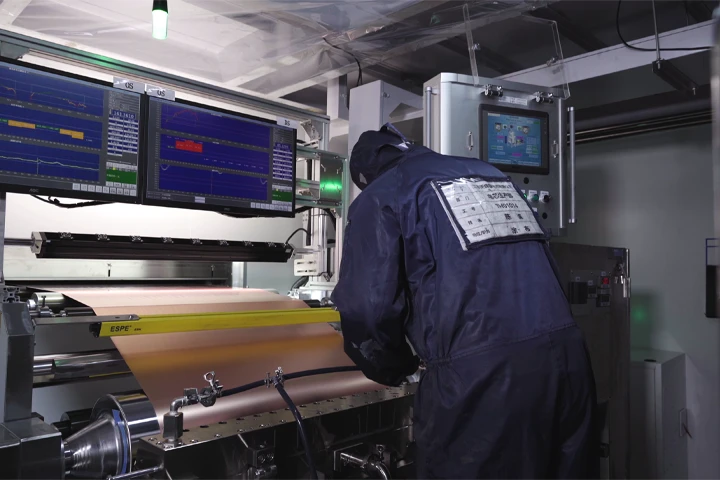
Hat içi alansal ağırlık göstergeleri-X-ışını veya beta iletim sistemleri-kaplanmış folyonun birim alan başına kütlesini ağ genişliği boyunca sürekli olarak ölçer. Sinyaller, hedef yüklemeyi ±%1 dahilinde tutmak için yarık kalıp akış hızını veya ağ hızını ayarlayan kapalı bir döngüyü besler.
Bu döngü olmadan pilot veriler otopsi olur. Makara başlangıcında başlayan bir kalınlık kayması makara ucunda keşfedilir ve makaranın tamamı ya hurdaya çıkarılır ya da bilinmeyen bir düzgünlükle kabul edilir. Kapalı döngü kontrolüyle sapma saniyeler içinde düzeltilir ve veri günlüğü ne olduğunu ve ne zaman olduğunu belgeler.
Bu, laboratuvar kaplaması ile pilot kaplama arasındaki en büyük veri kalitesi farkıdır ve pilot elektrotlardan oluşturulan hücrelerin laboratuvar hücreleriyle karşılaştırılabilir olup olmadığını doğrudan etkiler.
A ve B: Pilot Ölçeklendirme için Transfer Kaplayıcı ve Yuva Kalıbı-Yukarı
Pilot tedarikte iki kaplama platformu hakimdir ve seçim, sonraki süreçteki her şeyi değiştirir.
| Yetenek | Transfer Kaplayıcı (gravür/rulo) | Slot Kalıp Kaplama Makinası |
|---|---|---|
| Film kalınlığı kontrolü | Dolaylı-yuvarlanma aralığına, yuvarlanma hızı oranına, oluk hacmine bağlıdır | Doğrudan-pompa akış hızına ve ağ hızına göre ayarlanır |
| Aralıklı kaplama | Sınırlı-aktarım rulosu kaldırma işlemi, lekeli kenarlara neden oluyor | Komut verildiğinde-mükemmel kalıp ağzı açılır/kapanır |
| Genişlik boyunca kaplama bütünlüğü | Yuvarlanma aşınmasına ve sarma açısına duyarlı | Kalıp dudağının düzlüğü ve şim ile belirlenir |
| Kesme hızına maruz kalma | Yuvarlanma kıstırma noktası yüksek, değişken | Kalıp ağzında kontrollü ve öngörülebilir |
| Solvent bakımından zengin kapalı sistem | Atmosfere açık | Kapalı-solventin buharlaşmasını ve kurumasını azaltır |
| Yeni kimyaya geçiş | Ilıman | Hızlı-akış hızı yeniden programlaması, minimum mekanik değişiklik |
| Göreli sermaye maliyeti | Daha düşük | Daha yüksek |
| Pilot ölçekte en iyi uyum | Anot çamurları, düşük maliyetli keşif çalışmaları | Katot ve anot üretimini temsil eden kaplama |
Pratik kural: transfer kaplayıcı kimyayı kanıtlar; bir slot kalıbı işlemi kanıtlar. Pilot hattın hedefi, gelecekteki gigafabrikayla eşleşen, üretimi temsil eden veriler-alansal yükleme, tekdüzelik ve aralıklı modeller oluşturmaksa-slot kalıbı doğru platformdur. Apil transfer kaplayıcı pilot ölçekli bulamaç doğrulaması, erken aşama malzeme taraması için yararlı olmaya devam eder, ancak üretim kaplamasının kapalı sistem, önceden ölçülen davranışını yeniden üretemez.
Kapasite ve Kaplama Hızı: Basit Tahminci
Tedarik ekipleri önce bir soru soruyor: Bu hat ne kadar üretiyor? Cevap üç terimli bir formülle başlıyor:
C (m²/sa)=W_web (m) × v (m/dak) × 60 × çalışma süresi
W_web kaplanmış web genişliğini, v ise hat hızını ve çalışma süresini birleştirme, temizleme ve değiştirmeyi ifade eder.
%80 çalışma süresiyle 5 m/dak hızda 300 mm pilot ağ için:
C = 0.3 × 5 × 60 × 0.8 = 72 m²/h
Hücre çıkışına dönüştürmek için hücre başına elektrot alanına bölün. Kaplanmış taraf başına 0,1 m²'lik 20 Ah'lik bir kese elektrotu, kaplama kusurları ve kırpmalar düşülmeden önce-bu hattan saatte yaklaşık 720 kaplanmış kenar sağlar. Formül ticareti ortaya koyuyor: Hat hızının iki katına çıkarılması alan çıktısını iki katına çıkarır ancak kurutma yükünü ve kesme hızını çarpar; bu nedenle fırın hesaplaması ve hız hedefinin sırayla değil birlikte çözülmesi gerekir.
SSS: Pil Kaplamasının Ölçeklendirilmesi
Laboratuar kaplama tarifim neden pilot hattında başarısız oluyor?
Neredeyse her zaman kesme hızı ve kuruma farklılıkları nedeniyle. Laboratuar kaplaması 10–100 s⁻¹'de çalışır; bir üretim kalıbı 1.000–3.000 s⁻¹ hızla çalışır ve etkin viskozite değişir. Ve laboratuvarda dakikalarca süren kuruma süreleri, hareketli bir ağa göre ölçeklenmez. Akış eğrisini yeniden doğrulayın ve ölçeklendirmeden önce fırın kütle dengesini çalıştırın.
Bir transfer kaplayıcı aralıklı kaplama yapabilir mi?
Yalnızca sınırlamalarla. Transfer rulosu kaldırılabilir ancak kaplama çözümü rulo kenarını ıslatarak lekeli başlatma/durdurma geçişlerine neden olur. Servo senkronize pompa ve arka rulo vakum oluğuna sahip slot kalıp kaplaması, temiz aralıklı desenler için üretim sınıfı çözümdür.
Kaplamam için kurutma fırını uzunluğunu nasıl hesaplarım?
L_oven=(m_solv × v) / q'yi kullanın; burada m_solv solvent alan yüküdür (g/m²), v hat hızıdır (m/dak) ve q pratik kurutma akıdır (g/m²·dak). 5 m/dak'lık bir NMC/NMP katodu için bu, kabaca 18 m'lik bir fırın sağlar.
Laboratuar ve pilot kaplama arasındaki alansal ağırlık kontrolü arasındaki fark nedir?
Laboratuvar kaplaması kuruduktan sonra çevrimdışı olarak ölçülür. Pilot kaplama, yüklemeyi gerçek zamanlı olarak ±%1 dahilinde tutan kapalı döngü geri bildirimli hat içi X-ışını veya beta ölçüm cihazlarını kullanır. Bu döngü, ölüm sonrası veriler ile süreç verileri arasındaki farktır.
Pilot kaplama hattı hangi hat hızını hedeflemelidir?
Laboratuvarın yönetebileceği en hızlı değil, amaçlanan üretim hattının kesme ve kurutma rejimine uygun olmalıdır. Yaygın bir pilot hedef, 3-10 m/dak ve ağ genişliği 200-500 mm'dir-üretimde kuruma ve kesme koşullarını yeniden oluşturacak kadar hızlı, solvent kullanımını yönetilebilir tutacak kadar yavaş.
Sürecinizi Pilot Ölçekte Doğrulamaya Hazır mısınız?
Üretim kesme, kurutma ve metroloji koşullarını yeniden üreten bir pilot kaplama hattı, ölçeği büyütmeyi tahminden mühendislik hesaplamasına dönüştürür. Doğrudan kaynak anahtar teslimi bir üretici olarak TOB New Energy, kütle dengesinin hat sevk edilmeden önce kapanması için birlikte tasarlanmış pilot yuvalı kalıp kaplama makineleri, transfer kaplayıcılar, çok bölgeli kurutma fırınları ve hat içi ölçümleme-sağlar. Tam bir hat düzeni ve fabrikaya doğrudan fiyat teklifi için bulamaç formülasyonunu, kuru yüklemeyi ve hedef hızı mühendislik ekibine gönderin.
TOB New Energy proses mühendisliği grubu tarafından çoklu hücre kimyaları ve formatlarındaki pilot kaplama hattı kurulumlarından derlenen teknik referans. Özel tarifinize ilişkin kaplama ölçeğini büyüterek kütle dengesi incelemesi için LinkedIn'de Dr. Dany Huang ile bağlantı kurun veya kaplama spesifikasyonunuzu Xiamen mühendislik masasına gönderin.