


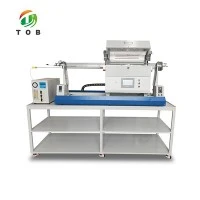


Rulodan Ruloya Kaplayıcı
2.Fonksiyon: Aralıklı kaplama ve rulo presleme makinesi
3.Etkili kaplama genişliği: 280 mm'den az veya eşit
4.Fırın bölümü: 1m/bölüm
Sürekli ve aralıklı kaplama ve rulo presleme makinesi
Şartname
1. Ürün tanıtımı
Aralıklı kaplama ve rulo presleme makinesi üç silindirli transfer kaplama ekipmanıdır, sürekli ve aralıklı kaplama yapabilir ve daha sonra yüksek hassasiyetle rulo yapabilir, çeşitli yüzeylerin yüzey kaplaması ve haddeleme işlemi için kullanılır. Bu ekipman araştırmacıların kullanımına uygundur ve üretim tasarımıyla aynı olan kaplama doğruluğu ve tutarlılığı gereksinimlerini karşılar. Mükemmel kurutma etkisine sahiptir. Lityum iyon pillerin, süper kapasitörlerin, nikel pillerin ve diğer ikincil pillerin araştırılması ve geliştirilmesi için ideal bir seçimdir.
2. Ana özellikler
|
HAYIR. |
Özellikler |
|
1 |
Sürekli ve aralıklı kaplamayı gerçekleştirmek için serbestçe geçiş yapabilir. |
|
2 |
Temel malzeme gerginlik kontrolü, sabit bant çalışması, düzeltme cihazıyla donatılmıştır. |
|
3 |
Sıcak hava fırını, yukarı aşağı çift taraflı üfleme, yüksek kalitede kurutma etkisi. |
|
4 |
Geniş kaplama pencereli üç silindirli transfer kaplama. |
|
5 |
Yüksek kaplama hassasiyeti elde etmek için hassas ayar mekanizmalı virgül kazıyıcı ölçümü. |
|
6 |
İsteğe bağlı solvent geri kazanımı ve arıtma cihazı. |
|
7 |
Yüksek hassasiyet ve yüksek stabilite sağlamak için entegre portal çerçevesini, CNC hassas işlemeyi yuvarlayın. |
|
8 |
Silindir, yüksek iç ve dış sertliğe ve iyi aşınma direncine sahip, ısıl işlem görmüş yüzey krom kaplama ve kriyojenik işlemle ithal soğuk haddelenmiş krom molibden malzemeden yapılmıştır. |
|
9 |
Amerikan orijinal ithal hidrolik sistemi, otomatik kontrol yuvarlanma basıncı. |
|
10 |
Patentli hidrolik dengeli yuvarlanma mekanizması, sabit basınç muhafazası, enine ve boyuna yönde iyi yuvarlanma eşitliği. |
|
11 |
Eğimli blok tipi rulo aralığı ayar cihazı, yüzey görüntüleme ayarı. |
|
12 |
PLC dokunmatik ekranı parametre ayarını kontrol etmek için uygundur. |
|
13 |
Atıkların kesilmesini önlemek için sürekli olarak yuvarlayın. |
|
14 |
Sarma mekanizması, haddelemeden sonra malzemenin kenarının düzgün olmasını sağlamak için otomatik sapma düzeltme cihazıyla donatılmıştır. |
3. Kaplama işlevi
|
HAYIR. |
Öğe |
Teknik parametre |
Açıklama |
|
1 |
Uygun sistem |
NCM, LFP, LCO, LMO, Grafit, Silikon karbon ve diğer sistemler akü kaplaması |
|
|
2 |
Kaplama yöntemi |
Sürekli ve aralıklı kaplama |
Transfer kaplama makinesi |
|
3 |
Fırın bölümü |
1 m/bölüm |
|
|
4 |
Kaplama hızı |
{{0}}~0,5 m/dak |
Kurutma durumuna bağlı olarak |
|
5 |
Temel malzeme kalınlığı |
Al folyo : 8-30um, Cu folyo : 8-30um |
|
|
6 |
Silindir genişliği |
330mm |
|
|
7 |
Etkili kaplama genişliği |
280 mm'den küçük veya ona eşit |
|
|
8 |
Kaplama silindiri |
Φ120mm |
|
|
9 |
Silecek silindiri |
Φ80mm |
|
|
10 |
Kaplama doğruluğu |
±3um |
|
|
11 |
Çift taraflı kaplamanın ağırlık doğruluğu (mg/cm2) |
Kaplama merkezi değeri ±1.0% |
|
|
12 |
Bulamaç viskozitesine uygun |
2000~12000 (mPas) |
|
|
13 |
Tek taraflı kaplama kuru kalınlık aralığı |
20-200μm |
|
|
14 |
Çözücü özellikleri |
Yağlı solvent NMP(sg=1.033,bp=204 derece ) |
|
|
Sulu çözücü H2O/NMP(sg=1.000,bp=100 derece ) |
|||
|
15 |
Katı içerik aralığı için uygundur |
20~85% |
|
|
16 |
Kaplama boyutu doğruluğu (mm) |
L ±1'den küçük veya eşit, W ±0.5'ten küçük veya eşit |
L: uzunluk yönü W: genişlik yönü |
|
17 |
Ön ve arka hizalama doğruluğu (mm) |
L ±1'den küçük veya eşit, W ±0.5'ten küçük veya eşit |
*Kaplama parçalarının yapısına giriş:
1, İntegral çözme, makine kafası mekanizması:
|
HAYIR |
Öğe |
Teknik parametreler |
Notlar |
|
1. |
Silindir kurulum yapısı üzerinde |
Çelik çerçeve sıkıca monte edilmiş |
|
|
2. |
Rulo yüzey işlemi üzerinde |
Metal alüminyum rulonun yüzey oksidasyonu |
|
|
3. |
Gerginlik kontrol sistemi |
Sabit gerilimin otomatik kontrolü, gerilim aralığı 0 ~ 50N, servo motor kontrolü |
|
|
4. |
Düzeltme yöntemi |
Otomatik EPC kontrolü, Strok 50mm |
|
|
5. |
Besleme Çözücü malzeme yöntemi |
Malzeme rulosu 3-inçlik şişirilebilir bir şaftla sabitlenir; |
|
|
Tek hava genleşme milinin çözülmesi |
|||
|
6. |
Maksimum çözme çapı |
Ф250mm |
|
|
7. |
Şişirilebilir şaftın maksimum yükü |
80Kg |
|
|
8. |
Çözme ve şişirme millerinin sayısı |
1 parça |
|
|
9 |
Ana tahrik motoru |
Servo motor |
|
|
10 |
Rulo yüzey işlemi |
Metal alüminyum rulonun yüzey oksidasyonu |
|
|
11 |
Kazıyıcı yapısı |
Çift taraflı virgül kazıyıcı |
|
|
12 |
Kaplama rulosu (çelik rulo) |
Sert krom kaplama |
|
|
13 |
Arka silindir (kauçuk silindir) |
Yüzey ithal EPDM ile sarılmıştır. |
|
|
14 |
Sıyırıcı aralıklı yükseklik ayarı |
Manuel ayarlama; |
|
|
15 |
Tek kafa konumu |
Kurutma tüneli öncesi kurulum ve çalıştırma |
2, Kaplama kurutma tüneli
|
HAYIR |
Öğe |
Teknik parametreler |
Açıklama |
|
1. |
Fırın yapısı |
Yukarı ve aşağı düzenlenmiş çift katmanlı bağımsız ısıtma |
|
|
2. |
Fırın uzunluğu |
1 metre / bölüm |
|
|
3. |
Malzeme |
SUS304 paslanmaz çelik |
|
|
4. |
Sıcaklık kontrolü |
Normal çalışma sıcaklığı kontrolü, aşırı sıcaklık izleme ve alarm koruma kontrolüne bölünmüştür ve ısıtma ana güç kaynağını kesmiştir; her bölüm tamamen bağımsız kontroldür |
|
|
5. |
Isıtma yöntemi |
Analog sinyal kontrolü elektrikli ısıtma, sıcak hava sirkülasyon yapısı |
|
|
6. |
Tek bölmeli fırının ısıtma gücü |
6KW |
|
|
7. |
Kurutma tünelindeki sıcaklık |
Tasarım Max150 derece, tek bölmeli fırında sıcaklık farkı ± 2,5 dereceye eşit veya daha az |
|
|
8. |
Üfleme yöntemi |
Üst ve alt hava üflemeli, üst ve alt hava bölmesi için ortak ısıtma gövdesi |
|
|
9. |
Rüzgar memesi yapısı |
Meme yuvası özel bir kalıpla yarıklıdır |
|
|
10. |
Fan kontrolü |
Kontaktör kontrolü |
|
|
11. |
Isıtma kontrolü |
katı hal rölesi |
|
|
12. |
Fan malzemesi |
SUS304 paslanmaz çelik |
|
|
13. |
Solvent geri kazanım sistemi |
İsteğe bağlı |
*Silindir sarma fonksiyonu:
|
1 |
Yuvarlanma amacı |
Alüminyum folyo veya bakır folyo üzerine kaplanmış pil malzemesini silindirle bastırın |
Açıklama |
|
2 |
Haddehanenin maksimum açılma kalınlığı |
2 mm |
|
|
3 |
Yuvarlanma genişliği |
Maksimum 300 mm |
*Silindir sarma parametreleri:
|
1 |
Yuvarlanma kuvveti |
Maks. 35T(Artırmak için özelleştirilebilir) |
Açıklama |
|
2 |
Mekanik hız |
Maks.10 m/dak |
|
|
3 |
Rulo çapı: |
Ф200 mm; Malzeme: 9Cr3Mo |
|
|
4 |
Silindir yüzey sertliği |
>HRC65 |
|
|
5 |
Rulo yüzey genişliği |
330mm |
|
|
6 |
Aşağı açılan mod |
Hidrolik |
|
|
7 |
Yuvarlanma doğruluğu |
±2,5 um |
|
|
8 |
Haddehanenin maksimum açılması |
2 mm |
|
|
9 |
Redüktör ve dişli kutusu |
Modüler |
|
|
10 |
Haddehane motoru |
AC frekans dönüşüm motoru |
|
|
11 |
sarma |
Düzeltme fonksiyonu ve gerginlik kontrol fonksiyonu ile |
*Kontrol sistemi:
|
HAYIR |
Öğe |
Teknik parametreler |
Açıklama |
|
1 |
Ana kontrol sistemi |
Dokunmatik ekran, PLC, servo sistem |
|
|
2 |
Operasyon modu |
Manuel, otomatik, acil durdurma; makinenin tamamı önce ve sonra çalıştırılabilir |
|
|
4 |
Alarm durumu |
Cihaz arızalandığında dokunmatik ekran ilgili düzeltme ekranını görüntüleyecektir. |
*Donanım doğruluğu
|
HAYIR |
Öğe |
Teknik parametreler |
Notlar |
|
1. |
Kazıyıcı |
Yuvarlak atlama ± 1,5um'dan az veya eşit, Ra0,4, doğrusallık ± 1,5um'dan az veya eşit |
|
|
2. |
Kaplama rulosu (çelik rulo) |
Yuvarlak atlama ± 1,5um'dan az veya eşit, Ra0.4 doğrusallık ± 1,5um'dan az veya eşit |
|
|
3. |
Tutkal rulosu |
Yuvarlak atlama 10um'dan az veya eşit, doğruluk 10um'dan az veya eşit |
|
|
4. |
Rulo |
Yuvarlak atlama ± 2um'dan az veya eşit, Ra0.4, düzlük ± 2um'dan az veya eşit |
|
|
5. |
Sapma düzeltmesi |
±0.2mm |
*Ekipman görünümü boyutu ve ağırlığı: boyut L3100 * W1040 * H1100mm ağırlık: yaklaşık 1300kg kurulu tekerlek ayakları.
7. Kurulum ortamı gereksinimleri
1) Makine kafasının ortam sıcaklığı 25 ~ 30 derecedir ve geri kalanı 10 ~ 40 derecedir;
2)Makine kafasının bağıl nemi: katot RH %35'e eşit veya daha az, anot RH %98'e eşit veya daha az, diğerleri %98'e eşit veya daha az;
8.Destekleyici tesisler
1)Güç kaynağı: 3PH 380V,50HZ, Gerilim dalgalanma aralığı: %+ 8 - –%8; başlangıç gücünün toplam gücü 13KW'tır;
2)Basınçlı hava: Kuruttuktan, filtreledikten ve stabilize ettikten sonra çıkış basıncı 5.0kg / cm2'den yüksektir;
9.Bakım yöntemleri ve önlemler
1. Ekipman açıldıktan sonra ilk önce lastik silindirin sıfıra getirilmesi gerekir.
2.Kafa kaplama silindiri, virgül silindiri bıçağı, kauçuk silindiri ve geçiş silindiri her çalışmadan önce ve sonra temiz tutulur.
3. Hareketli parçaları temiz tutun, yağlayın ve sorunsuz hareket etmeye devam edin.
4. Gevşemeyi önlemek ve ürün kalitesi kazalarını önlemek için çeşitli parçalardaki vidaları, somunları, pimleri ve diğer bağlantı elemanlarını düzenli olarak inceleyin; Kazara yaralanmayı önlemek için çalışma sırasında iki veya daha fazla kişinin çalışmasına izin verilmez.
5.Kauçuk silindiri silmek için yağ bazlı temizleyiciler kullanmayın.
Ürün Teşhiri


Sertifikamız
Daha Fazla SertifikaPatent Belgesi

ISO 9001

CE Belgesi

Bize Ulaşın

E-posta:tob.amy@tobmachine.com

Telefon:+86-18120715609
Popüler Etiketler: rulodan ruloya kaplayıcı, tedarikçiler, üreticiler, fabrika, fiyat
Bir çift
Eletcorde Kaplama MakinasıSonraki
250mm Film Kaplama MakinasıBunları da sevebilirsiniz


Soruşturma göndermek